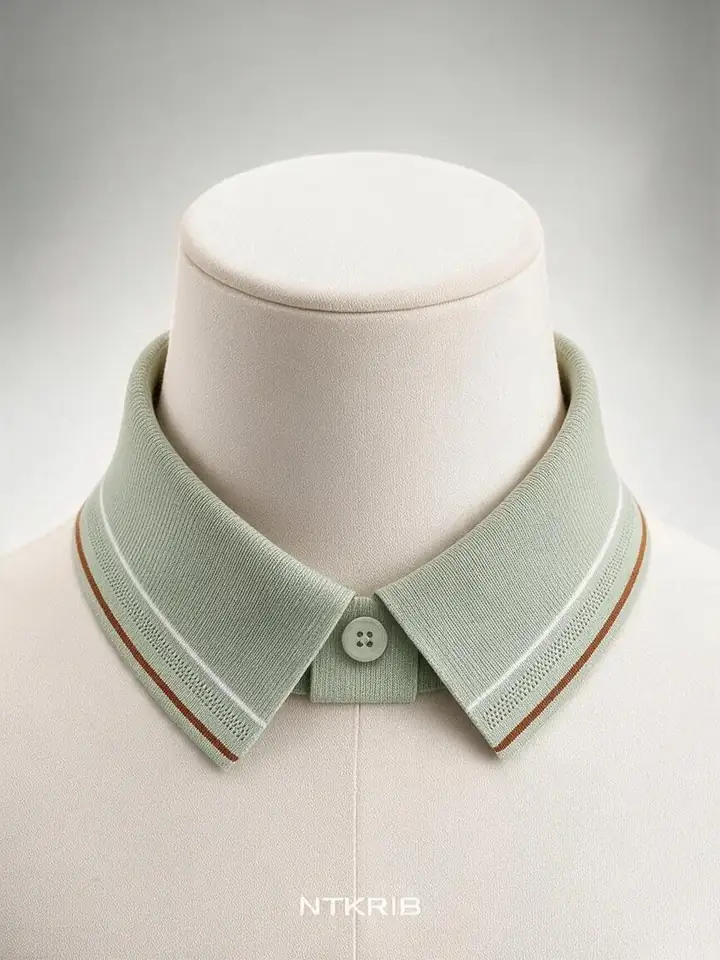
核心摘要
- 罗纹领的弹性回复分两层:结构给出的即时回复力,纱线反复受力后的永久变形。
- 组织结构决定弹性底子,1×1 罗纹、坑条、珠地在相近克重下的回复取向不一样。
- 洗后保形要把变宽、卷边、领尖不对称分开量,混成一句「洗后变形」查不出工序。
- 三项动作可以当场做:定长拉伸看即时回复、循环拉伸量残余变形、洗后同条件复测。
- 位移量、循环次数和洗涤参数由双方在打样阶段定下来,写进验收附页。
引言
上周有客户把一件洗过三次的 POLO 寄到车间。他指着领口第一颗扣子那颗位置,说这里趴下去了,两侧领尖还差着一点高度。车间师傅把样片平铺在台面上,用手背压了压,又横向拉了两下,抬头讲了一句:组织没选错,定型没吃住。客户没听懂。他关心的是这种状态算不算不合格,以及下次收货前怎么提前发现。答案落在三个能当场做的动作上。
弹性从哪来:结构先定底子
罗纹组织的弹性,来自正面线圈柱和反面线圈柱交替排布形成的复合结构。线圈柱一正一反交替站着,横向受力时两侧互相拉扯,松手后靠这份拉扯把宽度带回去。
术语上有据可查。ISO 4921 与 ISO 8388 是针织组织的术语基线,编织、集圈、浮线、移圈、摇床、持针这几个基本动作,组合出不同结构。集圈让线圈局部堆积,出颗粒感和厚度;移圈把线圈在针位之间转过去,孔眼与绞花由此而来;持针也就是短行,织出局部高度,领尖那道弧线和领座的立体感靠它成型。同一张外观图上看着差不多的三片领子,成型动作不同,弹性取向就不同。
官网按组织结构整理的样片图鉴收了 31 种横机结构,翻一遍比盯着效果图猜有用。
| 组织结构 | 主要成型动作 | 手感与厚度 | 弹性取向 | 洗后要留意 |
|---|---|---|---|---|
| 平针 / 1×1 罗纹 | 编织 | 平整、偏薄 | 贴肤平整,横向回复均匀 | 表面平整,纱线与定型差异容易被放大 |
| 坑条罗纹 | 编织,罗纹按规律间隔排布 | 纵向棱线清晰,挺度足 | 竖向骨架感强,横向回复仍靠罗纹结构 | 棱线边缘在摩擦下先起毛 |
| 珠地(集圈类) | 集圈 | 细密颗粒,同克重更厚 | 厚度带来的压缩回复明显 | 颗粒面有勾纱风险 |
选型阶段只看图片,容易把「看起来立体」当成「弹性好」。这两件事没有必然关系,摸过样片才知道。
洗后保形:把三件事分开量
洗后领口出问题,症状大致三类:变宽、卷边、两侧不对称。成因不在同一个地方。
变宽多半是线圈被反复拉伸后没回到原位,跟组织紧密程度、纱线捻度、后整理定型都有关系。卷边跟边缘收针方式和定型温度有关。两侧不对称,可能来自裁片方向,也可能来自织造时两侧张力不均,横机成形对两侧收放针的对称性要求不低。
验收记录上把这三项分开写,出问题时能直接指到工序。全写成一句「洗后变形」,只能来回扯皮。
洗涤条件要固定下来才有可比性。水温、洗涤剂用量、脱水时长、晾干还是平铺,写成一行为准的参数,同一批样片用同一套。换了参数,两次数据对不上。
深色号还要看一眼对色。同一色号换纱线批次会出缸差,领子和袖口分开排产时,这种差别上身很容易被看出来。校服类订单常引 GB/T 31888-2015《中小学生校服》作色牢度参照,标准里给出的是 3 级这条下限线;具体项目与判定口径,写进合同附件,按附件执行。
三项可以当场做的验收动作
动作一:定长拉伸看即时回复。 样片平放,沿领口横向拉开到验收附页上约定的位移,保持约定时间,松手,计时。看两个数:回到原始宽度的比例,以及回到大部分宽度花了几秒。同一批取三片,记最差那片。手工拉伸和拉力仪都能做,前提是同一批用同一种方法,两种方法的数据不要混着比。
动作二:循环拉伸量残余变形。 按约定次数往复拉开、松开,结束后静置一段时间量宽度,与初始值相减得到残余变形量。这一步接近穿着和洗涤中的反复受力,比单次拉伸更说明问题。残余变形偏大的样片,上身两三周就会松垮。
动作三:洗后复测。 前两项在洗涤后重做一遍,洗涤参数沿用上面固定下来的那一套。三组数据放在同一张表上,能看出变形发生在哪一步:织造时就有,还是洗过之后才出来。
动作本身不复杂。麻烦的是参数要提前定:位移拉到多少、往复几次、洗后静置多久。这几个数字落在纸上,双方签字,后面争议少一半。
FAQ
Q:弹性回复测一次够不够? A:单次数据只看即时回复。残余变形要循环拉伸才显出来,洗后状态又是另一回事。三项一起做,拼图才完整。
Q:换一批纱线,同款样片的弹性会变吗? A:会。纱线批次之间在捻度、条干上有出入,同一组织结构织出来的手感就有差别。跨批追单时重新留样复测一次比较稳妥。
Q:手工拉伸和拉力仪的数据能互相对照吗? A:不能直接比。拉伸速度、夹持方式不同,结果差得不小。同一批订单内部统一方法,攒自己的历史数据,比追求跨方法通用更实在。
Q:洗后尺寸变化多少算合格? A:这个数没有统一答案,跟衣身面料、款式松量、客户接受度都有关。打样阶段把样片洗一遍,双方对着实物把线划下来,记进验收记录。
收尾
把三项动作排进时间线,事情就好办。
打样阶段,让厂家提供同组织的样片,车间自己拉一遍,先建立手感和数据。封样阶段,双方各留实物,洗涤参数、拉伸位移、循环次数写进附页,封样留的是一套能复现的做法,不只是留一片布。收货抽检,抽同批号的三到五片重跑三项,跟封样数据对;超出范围的那片单独拎出来看组织,查是哪台机器、哪个班次出的。
车间那本验收记录,三项各占一行,填满不到一页纸。手头还没有这张表的,从定长拉伸起步,把位移量和松手手感先定死,另外两项照着同一批样片往下做,比一次铺开更容易落住。