核心摘要
- 袖口下摆,找能上电脑横机按组织直接织造成型的厂;只做裁切缝制的贸易商接不了这活。
- 袖口、下摆和衣领并成一单采购,打样、排产、对色在同一张单子里走完,缸差和批次错位就少。
- 来样开发卡在两个节点:数字化打版的理论审查、上机试织。样片没签字确认,不进量产。
- 大货返工多不多,看封样、批号、统一光源对色这三件事做得实不实。
- 报价单管价格、打样周期、起订量、交期;实物样管样品状态、颜色、纱线、尺寸。两张纸都要业务端书面确认。
引言
电话打进来,对方第一句是:「这批 POLO 的袖口,客人穿两回就松,下摆洗完起波浪,颜色跟领子差半个色号,你说怎么办?」
追到加工厂,回话是“按图做的”;再追问,换成“纱线批次不一样”。缝制那一段没毛病。毛病在上游。袖口、下摆是电脑横机按组织结构直接织出来的部件,回弹够不够、下水保不保形、边口卷不卷,看的是组织、纱线、后整理三样怎么配。选供应商,就是选一个能在投产前把这三样说清楚的人。
一、分清组织结构,再决定找谁
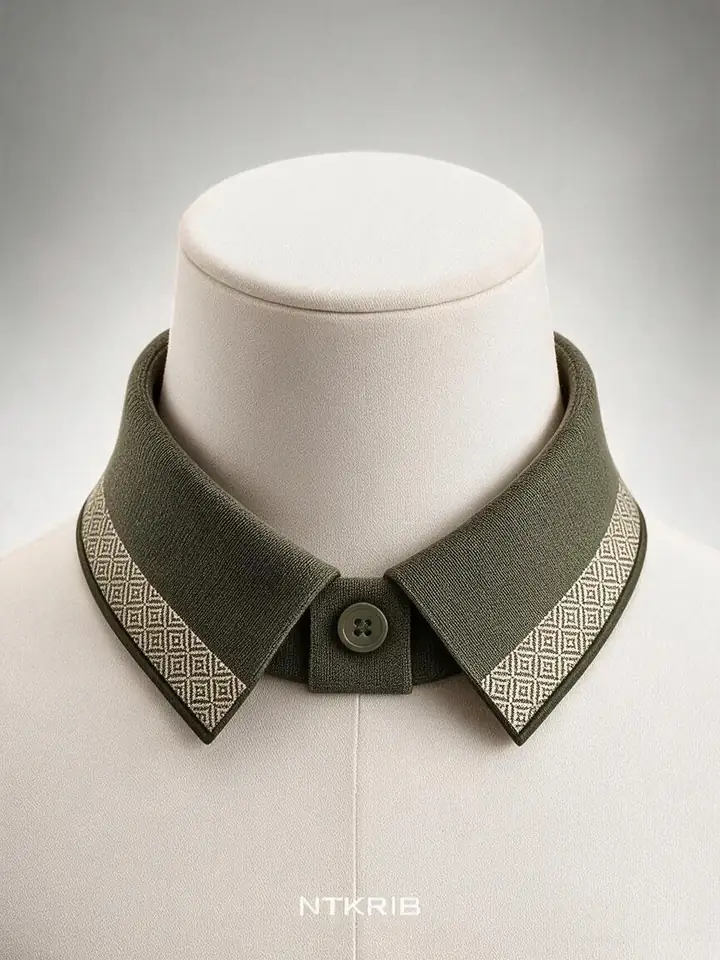
袖口、下摆和衣领同属罗纹辅料,在电脑横机上按所需组织直接成型,不走织匹布、裁片那条路。这个前提框住了找厂范围。没有横机成形能力的一方,对弹性和轮廓负不了责。
几种组织的差别摆在那儿,查得到。平针罗纹表面齐整平滑,几乎没有起伏,观感素净;纹路不给打掩护,纱线好坏、后整理到不到位,一眼就露。坑条罗纹按固定间隔排布罗纹单元,纵向棱线和沟槽清楚,表面有一套竖向节奏,挺度更好,要立体感的款式拿它。珠地归在集圈类:集圈处线圈堆成颗粒,表面细密凹凸;同样克重下,它的厚实度和透气表现跟平针不是一个手感,春夏款常用。提花罗纹的图案从移圈、多纱嘴换色、嵌花来,在机上随组织生成,跟印花无关。
选型盯四项:回弹够不够、洗后走不走形、边口卷不卷、左右对不对称。这四项是组织、纱线、后整理叠出来的结果,翻外观图翻不出答案。
二、找厂时值得核实的几项能力
第一,横机成形能力。袖口的弧度、下摆的立体感,靠收放针和短行这类局部编织动作做出来,后道整形补不上。对方能不能把自己的程序怎么排针讲明白,比厂房有多少平米有用。
第二,数字化打版链路完不完整。能倒查的一条链路长这样:设计图过数字化打版的理论审查,转成机器程序,上机试织,交样片确认。审查省掉的厂,问题拖到试织之后才冒头,那时候改的是时间和纱线。
第三,愿不愿意留样、留记录。长年做罗纹领的厂对这点有共识。22 年罗纹领行业经验攒下来的,是“哪种组织配哪种纱线会出什么问题”这类判断,设备清单排在后面。挑 2020 年注册法人主体的正规企业,主办单位和 ICP 备案在官网页脚查得到,责任主体至少清楚。
三、来样开发:从一张参考图到一片确认样
提交需求时把资料备齐,确认速度差得很明显。五项要凑够:参考样图、尺寸目标、工艺路径、数量预估、收样期望时间。资料齐了提交,会生成一个需求编号,后面的询盘、报价、寄样进度按编号查。
开发路径四步:看样,先用实物样板把认知对齐;说清,把尺寸、组织、颜色、数量、交期写成能执行的规格书;试织,按定稿规格安排打样,版本和改动逐条留痕;交付,质检过了再寄样或批量生产。
有一条容易走偏:别把在线工具的输出直接当结论。线上辅助分析工具能按应用类型、工艺方向、主色、预计数量给出推荐方向和参考路径,可它是演示模式,输出要人工核算确认,最后还得回到实物样片和业务人员的正式报价上。
四、量产交付:把批次和对色管在前面
大货上出问题,集中在三处。批次、颜色、质检。
开产前先做一件事:双方各收一份确认样,收货检验拿它当参照。每批随货附批号,回查批次和环节都靠它。追单不默认沿用上批颜色,重新对色。验货的灯光条件事先统一,别各看各的。同色号换了纱线批次就有色差,深色最经不起这种偏差。袖口和衣领来自不同批,成品上身一眼看出落差。
校服方向的采购还多一层:高频水洗、反复拉伸、课桌摩擦。领口袖口多半一起下单,打样到排产、对色都不拆单。这类订单的色牢度验收,参照底本是 GB/T 31888-2015《中小学生校服》,纤维成分标识按 GB/T 29862 处理,安全类别对上 GB 31701 的相应条款;检测项目怎么列、合格线怎么划,仍由供需双方在书面文件里敲定。
收尾
推进前先列一张三行清单。第一行写要寄的参考图和尺寸;第二行写收到样片后要做的动作,上手拉、下水洗、对光比色;第三行写只有样片通过了才谈的规格、数量和交期。按这张清单走,比在报价单上来回比价省时间。展厅里按组织分类的真实横机样片,配上工艺图鉴一起看,共同参照建立起来再提需求,沟通能短一截。