核心摘要
- 领尖弧线在电脑横机上靠收放针配合短行(局部编织)成形,下机时已经带弧度,裁剪不是这套形状的来源。
- 领座高度是打版阶段的尺寸参数,牵动针数、度目、牵拉和组织选择,改一档多半要重走程序与试织。
- 罗纹弹性来自正面线圈柱与反面线圈柱交替的复合结构,线圈被切断后边缘回弹和抗卷边会打折扣。
- 后道负责缝合、定型、装饰点缀与质检,它能让已有的弧线更服帖,做不出弧度本身。
- 看领子怎么来的,翻边缘比看图片快:线圈连不连续、左右对不对称,师傅捏一下就有判断。
引言
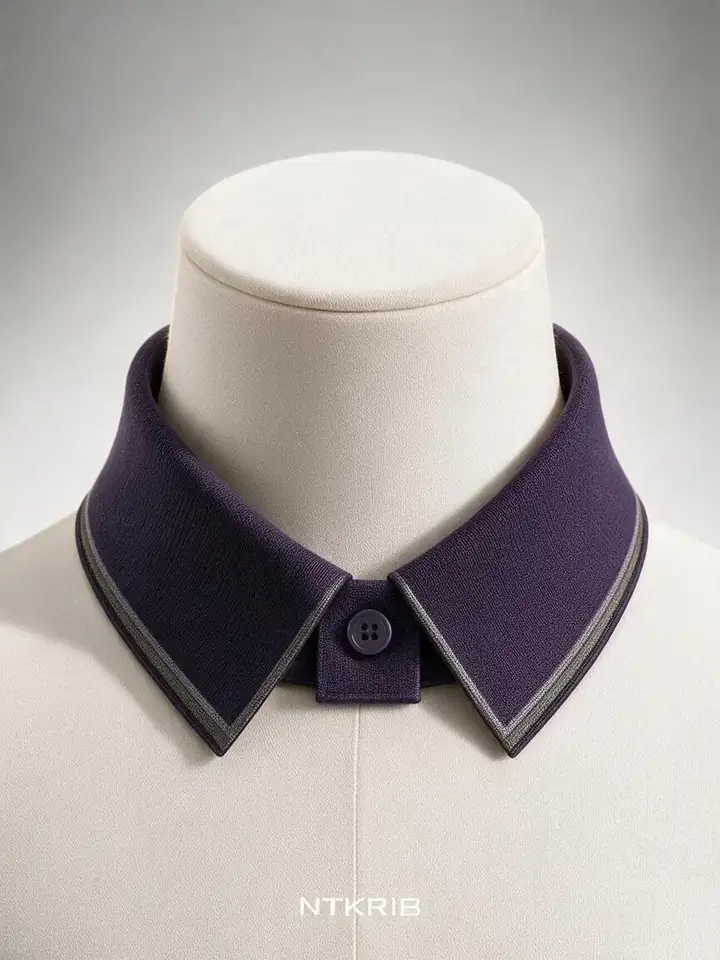
上周三,一个做运动 POLO 的采购把领部特写发到工作群,问了一句:「这个领尖的弧度,是你们织出来的还是裁出来的?」问题不大,落到大货上牵扯的却不少。工艺路线不同,打样轮次、报废比例、验收尺子都得跟着换。车间师傅拿到样片,习惯翻过来看背面,收针收在哪一行、边缘线圈有没有断口,心里就有数了。下面按横机的实际走法,把「织」和「裁」在领尖弧度、领座高度上各管什么讲清楚。
一、领尖那道弧,是在针床上拐出来的
电脑横机织罗纹领,按需要的组织结构直接成型。机器上下来的是什么形状,领子就是什么形状。
领尖的弧线靠两个动作配合。收放针在编织过程中增减工作针数,边缘线圈柱的宽度逐行变化,走出来就是斜边或者圆弧。短行也叫局部编织,让一部分针暂时停织,另一部分继续走,局部堆出高度和弧度,领尖那个圆角多半从这里来。移圈是收放针和组织转换的基础,线圈在两个针床之间转移,挑孔、绞花、边线收放都要用到它。
这些动作写进机器程序之前,会先过一遍数字化打版的理论审查。上机试织出样片,师傅用手指顺着领尖那道弯捋一遍。捋得顺不顺,看的是弧线有没有台阶感、两边的弧是不是对称。
裁剪出来的领尖是另一回事。切口把线圈柱切断了,罗纹的回弹少了一截支撑。边缘会不会卷、洗过之后能不能回到原位,都得重新评估。刚熨完看着平,穿几次是另一种样子。这个判断不用仪器,捏在手里就有感觉。
组织选择也影响这道弯的表现。1×1 罗纹贴肤平整,做领尖时弧线干净;坑条立体挺括,弧线部位的处理空间大一些,但组织本身的纵横节奏要在打版时算进去。同一张设计图,用不同组织做,领尖出来不是一个味道。
二、领座高度是尺寸问题,背后压着一串参数
领座高度在打版阶段就是个数字。麻烦在于它不能单独改。
同样的高度,用 1×1 罗纹和 2×2 罗纹做,挺度和手感差别明显。成品密度由组织、纱线、度目与牵拉共同决定,动了其中一个,另外几个的参数要跟着算。所以采购问「领座能不能比现在这个高一点」,打版那边的习惯做法是先要目标尺寸,然后重新算针数、重出程序、再上一次机看样片。
领座的立体感来自短行和收放针。领子立不立得住,跟这一段怎么织关系很大。有些款式会在领座内侧做加厚处理,这也要在组织层面解决,不是后道压一下就能出来。
如果只是很小的调整,后整理定型阶段有时能带一点,能带多少取决于纱线和组织结构,这个要拿实物打样看,纸上说不准。校服领口还多一层约束:领子与袖口成套采购,领座高度和衣身克重得匹配,同一订单统一打样、统一排产、同批对色,缸差才压得住。
采购方常问的几个问题,换个问法会快很多:
- 「领座要做多高」换成「衣身克重是多少,领座目标高度多少,有没有参考样衣」。
- 「能不能改弧度」换成「弧线的半径和领尖的宽窄有没有参考图或者实物」。
- 「多久能出样」换成「这批的颜色、组织和尺寸哪几项已经定了,哪几项还在等确认」。
三、后道工序站在整条线的什么位置
裁剪在领子上不是不能用。它不属于常规成形手段。
后道固定要做的是缝合、定型、装饰和质检这几块。定型决定领子最后服不服帖、边缘平不平;刺绣、撞色领尖这类是织造完成之后再点缀上去的,属于品牌识别的活;质检盯的是对称度、卷边和色差。这些工序的分工很清楚,各管一段。
横机成形的好处在于每一片从机器上下来,尺寸彼此接近,成批的一致性容易控。裁剪路线里,每一刀的落点靠人或者靠模板,批量一大,偏差就攒出来了。自动化裁床的精度可以做得不错,但边缘线圈断口这件事改不了。工厂里的实际态度很朴素:能织出来的形状,尽量留给针床。
这条分工线对采购的意义,在验收那一端。按横机成形走,验收看的是弧线对称、领座高度、边缘是否完整。按裁剪路线走,验收要多加一条,看切口有没有毛边和脱散。两种尺子不一样,合同里写清楚,后面扯皮少。
收尾
如果手上正有一款领子要落地,按这个顺序推,返工少:
- 整理一页纸。领部参考图、目标领座高度、领口宽、期望的领尖弧度参考、工艺方向、预计数量,能填的都填上。
- 拿样片对方向。官网的工艺图鉴按组织结构收录了横机样片,弧线和领座的实际形态看得见,比对着图片猜有把握。
- 安排试织。规格确认前不要动排产。样片到手,翻边缘看线圈连不连续,左右对称度也量一下。
- 留样与验收。实物留样,统一光源下比颜色,这批的批号记下来,跨批追单时重新对色。
这四步走完再谈大货排产,弧线该是多弯、领座该是多高,基本都留在打样阶段解决掉了。