核心摘要
- 间条罗纹的横条由色纱喂入顺序决定:几路喂几色、每色织几个横列,打样时就要把排列图定死并写进工艺单。
- 对条(左右衣片条纹对齐)靠统一的起针位置与转数控制,裁剪环节的落料方向也要约定,否则缝出来条纹错位。
- 多色间条最大的售后风险是缸差:每缸每色的深浅波动,比纯色罗纹更显眼——控制办法是同件套色纱同缸、留缸样、封样注明容差。
- 打样封存三个参数:色纱排列图、换色转数表、各色的对色标准(灯箱光源下)。
引言
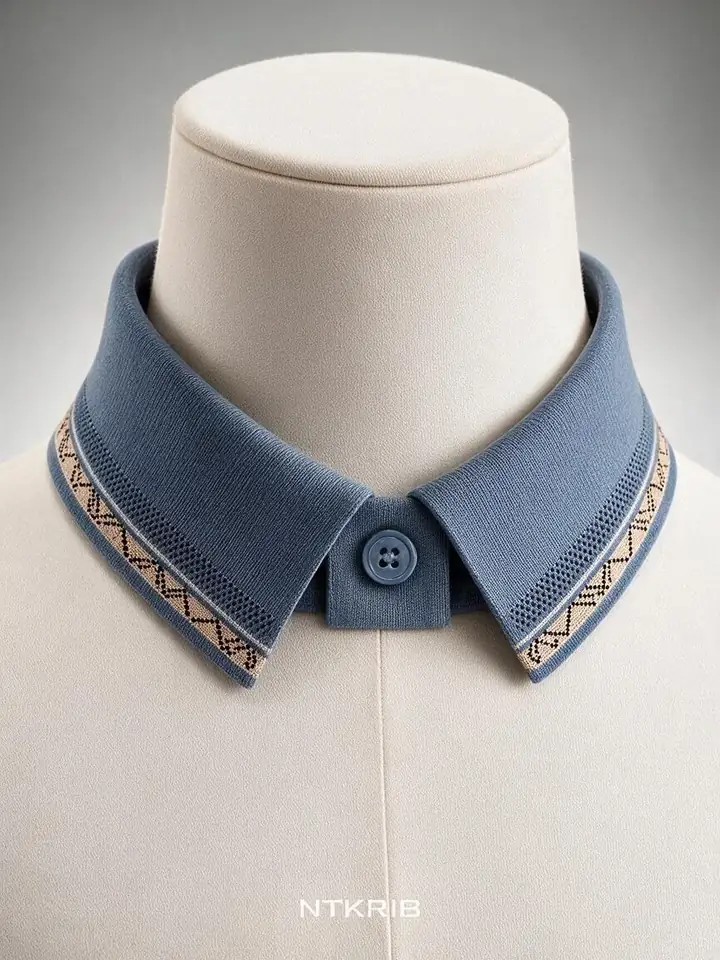
间条(横条纹)罗纹领在 POLO 和运动款里很常见:两色、三色的横条围着领口一圈,比纯色多几分运动感。但问过打样的采购方都知道,间条罗纹比纯色难做——难的不是织出来,而是织得每条一样宽、每圈对得齐、每缸颜色一样。这篇把间条罗纹的开发要点摊开讲。
色纱排列:先设计,后上机
间条的本质是色纱按顺序喂入:横机的每个针床成圈系统按程序换纱,色 A 织几个横列、换色 B 织几个横列,循环往复。看起来简单的"白蓝白蓝",背后是一张换色转数表——每个横列用哪把梭、喂哪路纱,写进编织程序。
开发间条领时,建议采购方和厂家把三件事在打样前定死:
- 排列图:每种颜色织几个横列(通常一个横列 0.5-0.8 毫米,按成品条宽倒推);
- 边界处理:条与条交界是"咬合"还是"隔针",影响条纹边缘的清晰度;
- 循环起点:从领子哪一端开始起条——起点不同,成衣后的视觉比例不同,打样确认就是把这个起点定下来。
对条:织造与裁剪的配合
成衣上左右衣片的条纹要对齐,考验的是织造与裁剪两端的纪律:
- 织造端:同一批领子用同一程序、同一转数,起针位置统一——这是批量一致性的前提;
- 裁剪端:成衣厂裁剪衣身时按同方向、同层落料,并在工艺单上注明与罗纹的对条基准点。
罗纹厂能把领子的条距织得完全一致,但左右对齐的最后一环在成衣裁剪。协作方式很简单:打样时双方确认一个对条基准(比如领尖第几条对肩缝),写进工艺单,双方按同一张图执行。
缸差:多色间条的头号风险
纯色罗纹的缸差是"整缸深一点浅一点";间条罗纹的缸差是几个颜色各自的深浅波动——白纱发黄、蓝纱偏红,横条立刻显出来,而且因为色块反复出现,视觉上被放大。
控制办法有三个:
- 同件同缸:同一件衣服的领、袖、下摆用同一缸染的色纱配组,这是最有效的一条;
- 留缸样:每缸留样,续单时按缸样对色,跨批差异控制在约定容差内;
- 封样注明容差:灯箱光源下逐色对样,把允许的偏差写进封样文件。
打样阶段封存三个参数
间条罗纹的打样确认,比纯色多三样东西:色纱排列图、换色转数表、各色对色标准。这三样封存进规格档案,后续翻单按档案复刻——间条领最怕的"这次条宽和上次不一样",就是档案缺失造成的。
小结
间条罗纹好看在横条,功夫也在横条:排列图定设计,转数表保一致,缸差控制保颜色。把这三件事在打样阶段封存好,间条领就能从"打样好看、大货走样"变成"批批一样"。