核心摘要
- 罗纹领有两条成型路线:横机直接织出领型(成型织造),或从圆机织的整卷罗纹布上裁切(裁切领条)。
- 横机成型没有裁边、弹性方向顺着领口,起订量灵活,单件耗工多;圆机裁切产量大、单价低,但接缝处有裁切边,布边弹性损失。
- 成本分水岭大致在批量:几百到几千件的小批量、多颜色订单,横机成型综合成本常更可控;上万件的单款大货,圆机裁切摊薄后更低。
- 采购方先问清供应商「是织成型还是裁切」,再谈价格——两条路线的报价结构不同,直接比单价没有意义。
引言
同样是打电话问罗纹领,有的厂家报的是「织」出来的价,有的报的是「裁」出来的价——很多采购方第一次遇到时并不清楚,这两者是两种不同的生产方式。这篇文章把横机成型与圆机裁切这两条路线讲清楚:工艺上差在哪、成本上差在哪,以及什么样的订单适合哪条路。
两条工艺路线分别是什么
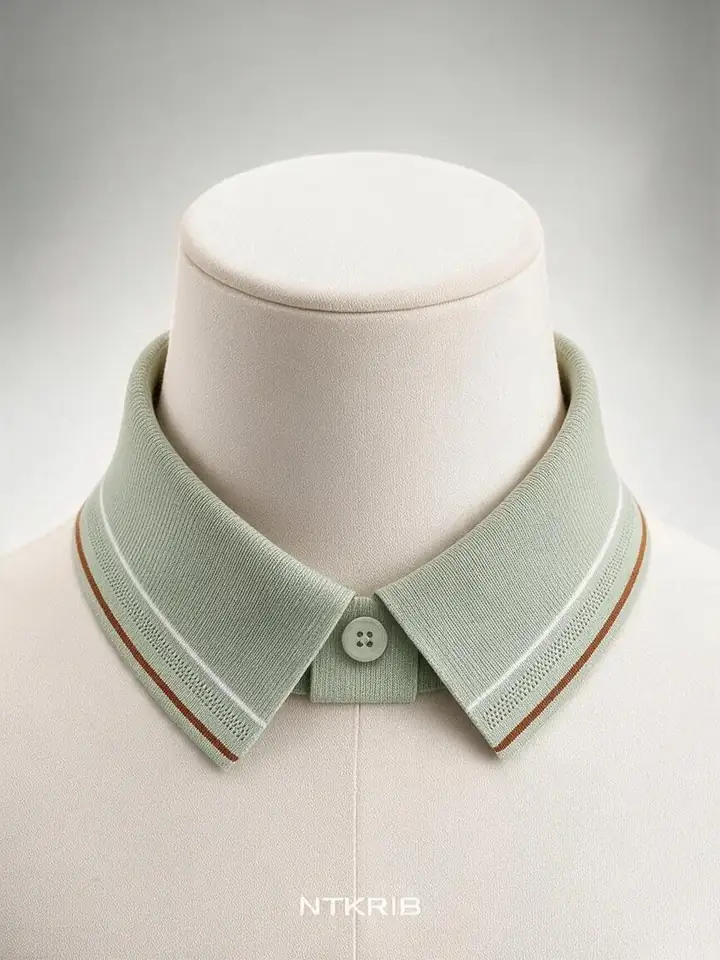
横机成型(织成型):在电脑横机上按领子的形状直接编织,织完就是一条完整的领子——两头是收针形成的自然边缘,没有裁切痕迹。领子上的提花字样、宽窄变化都可以在编织程序里实现。需要不同领型时,改程序比改模具快得多。
圆机裁切(裁切领条):先用圆机织出整幅的罗纹布,像一卷布匹;然后按需要的宽度把罗纹布裁成一条条领条,两端车缝拼接成领圈。裁切路线的原材料是连续的罗纹卷装,织造效率高,宽度调整只改裁切参数,不用重新编程。
市面上两种来源的罗纹领都很常见:毛织类服装的领口多用横机成型,大批量 T 恤、POLO 衫的罗纹领条则多走圆机裁切。
成本与起订量的分水岭
两条路线的成本结构不同:
- 横机成型的主要成本是机时。单件织造耗时长,但不需要开版、不需要整卷布的最低织量;换一个款式改程序即可。小批量、多颜色、多款式的订单,综合成本更可控,打样也快。
- 圆机裁切的主要成本前置在布匹上。圆机开转后产量高,单米布的成本随批量摊薄;但一卷布通常要求同一成分、同一颜色,色多个批量的订单会积压库存布。
所以「哪个划算」取决于订单形态:几百件、十几个颜色的工作服订单走横机成型,省下的是换色换款的时间;几万件单色 T 恤的领条走圆机裁切,省下的是机时差价。跨过这条分水岭硬套另一条路线,要么多付机时费,要么压一仓库布。
品质上的三个差异
- 弹性方向与保形:横机成型的领子,线圈纵行沿领圈方向连续,回弹的发力方向和领口受力方向一致,穿久了口部不易松;裁切领条的布边一侧是切断的线圈,弹性略弱,车缝拼接处是整条领圈弹性最弱的一环。
- 边缘外观:成型领两端是收针边,可以直接对外;裁切领条两端是裁断边,需要包边或车缝处理,处理方式影响领口内侧的平整度。
- 宽度与花纹自由度:横机可以在同一条领子上做宽度渐变、局部提花;圆机裁切的宽度由裁切决定,花纹受圆机提花能力限制,小批量做定制花型不经济。
怎么选:场景对照
- 校服、工作服、团购服:款多量少、色号杂、年年续单——横机成型,规格档案留存,续单直接调程序。
- 快时尚 T 恤、基础款 POLO:单款量极大、颜色固定——圆机裁切,把单价压到最低。
- 带字母提花的领口:小批量多版本——横机成型提花;量特别大且花型简单时再评估圆机。
- 领口需要同批配袖口、下摆罗纹:横机成型按同一套程序配套编织,一致性好;圆机路线也可以配套裁切,但各部位的纹路对位要额外确认。
给采购方的沟通要点
询价时先说清三件事:批量与颜色数、要不要提花、领子要不要和袖口下摆配套。然后直接问供应商:「你走的是成型还是裁切?」——两家报价差得远时,先确认是不是同一条工艺路线,再谈价格才有意义。验收时,成型领重点看收针边是否平整、花纹是否清晰;裁切领重点看拼接缝的弹性恢复和布边处理。
小结
罗纹领「织的还是裁的」,不是谁好谁坏的问题,而是订单形态匹配的问题。把批量、颜色、花型三个变量摆出来,路线自然就清楚了;路线定了,报价和交期的谈判才有同一个前提。