核心摘要
- 领口变形的源头多在织造环节:密度设计、纱线张力、定型温度、首件验证——四个控制点做扎实,变形问题能在出厂前消除大半。
- 密度是第一控制点:领圈线圈的紧度设计偏紧一档,是抵抗长期拉伸的结构基础——「上手偏紧」的领子才经得起穿着。
- 纱线张力与定型温度是过程变量:张力波动造成批次间差异,定型不足造成「越穿越松」——两者都需要设备端的持续监控。
- 首件验证是成本的闸门:大货开台的第一件成品按标准全检,问题在最小时暴露——比整批返工的经济性好一个数量级。
引言
消费者视角看,领口变形是「穿出来的」;品牌视角看,是「买来的」;而从厂家视角看,领口变形的种子在织机上就埋下了——密度松了一档、张力漂了一点、定型温度低了几度,这些过程偏差单看都在允差边缘,叠加到消费者手里就成了「穿一个月就松」。
领口变形的投诉一旦发生,处理成本远高于预防成本。这篇文章从生产端拆解预防领口变形的四个控制点——对品牌方而言,这也是评估供应商品控水平的检查清单:这四点做得如何,问一问、看一看就有答案。
控制点一:密度设计——紧一档的结构冗余
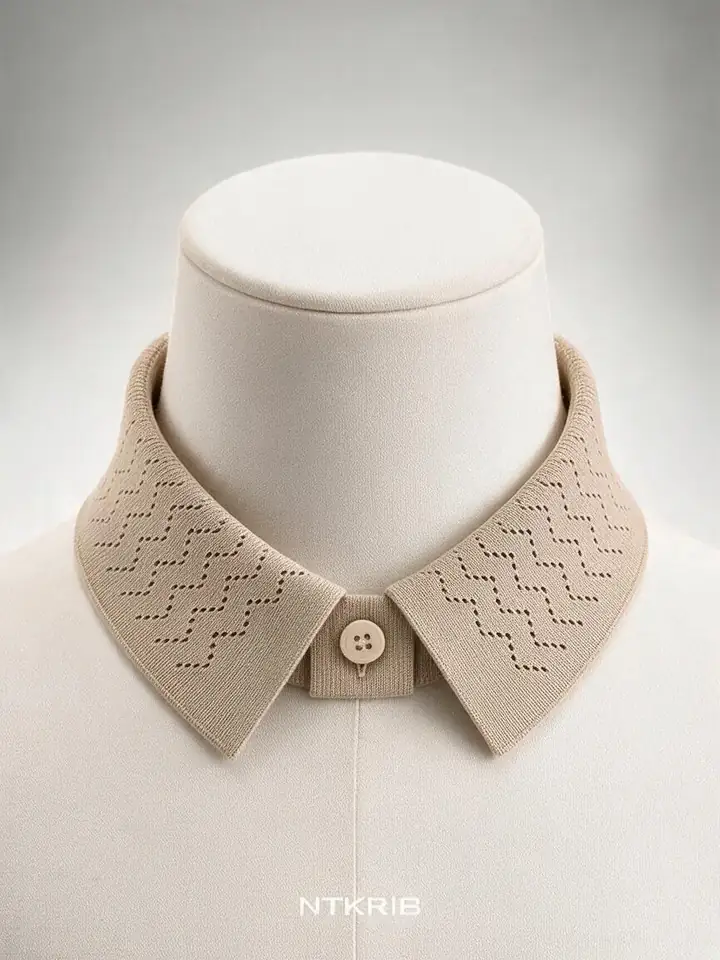
领圈在穿着中的受力强度远高于衣服其他部位:每天至少两次的套头拉伸、转头时的持续侧向应力。密度设计如果与衣身持平,领圈就没有额外的结构冗余来对抗这些应力。
成熟的做法是领口密度比衣身紧一档设计:手感上偏紧实,穿着端换来的是「多穿一季不松」的结构冗余。这个「紧一档」不是随意拍——需要结合纱线支数与组织计算,并在打样阶段用「拉伸-回弹」测试验证:领圈拉到套头所需的幅度,松手后回弹到原尺寸的比例越高,密度设计越到位。
采购方可验证的方式:对比同品牌不同批次的领口手感一致性——密度控制稳定的厂家,批次差异极小。
控制点二:纱线张力——批次一致的隐形线
织造过程中,纱线张力是一个肉眼不可见但持续存在的变量:张力偏大,线圈被拉长,成品偏紧但回弹受损;张力偏小,线圈松弛,成品即刻偏松。同一批订单、不同班次、不同机台之间,张力若有漂移,领口松紧就会出现批次差异。
控制的方式是设备端的过程监控:现代电脑横机可对张力做数字化设定与记录,班次交接时核对。对采购方,可验证的方式是跨批次对比——随机抽两批不同时间交货的领子,对比松紧手感:批次间差异越小,说明厂家的过程控制越扎实。
控制点三:定型温度——领型记忆的最后一步
织造完成后的领子处于「可塑状态」,定型工序通过温度与超喂(张力控制)让线圈结构稳定下来。定型的两个关键变量——温度与时间——需要按纱线成分精确设定:温度不足,定型效果打折,领子出厂后持续走形;温度过高,纤维受损,领子虽然定型了但手感变硬、强度下降。
定型做没做足,成品上有迹可循:领面的平整度、翻折线的清晰度、边缘的服帖度。采购验证可在洗后进行:按标签洗护一次,领型保持良好的,说明定型扎实;洗后明显走形的,提示定型环节有缺口。
控制点四:首件验证——成本最低的闸门
批量生产开台后的第一件成品,是整批质量的风向标。首件验证的做法:首件按验收标准全检(尺寸、克重、色差、弹性),全部合格后继续生产;任何一项不合格,立即停机调整——问题在最小时暴露。
首件验证的经济账很清晰:首件发现问题的处理成本是「一件」;整批完成后再发现,成本是「一批」——两者差着数量级。品牌方的配合动作是:给首件验证留出时间窗口(排产计划里预留几小时),并对首件的确认方式与厂家约定(照片确认、寄样确认或驻厂确认)。
给品牌方的品控检查清单
评估供应商的领口品控,四个问题就够了:
- 领口密度与衣身的差异如何设计?有无打样的拉伸回弹数据?
- 纱线张力是否有过程监控与班次记录?跨批次一致性如何保证?
- 定型工艺的温度按什么设定?洗后领型的保持数据有无留存?
- 大货开台是否执行首件全检?首件的确认方式是什么?
四个问题都能给出具体答案的厂家,领口变形的预防体系基本在线;含糊其辞的,风险自担。
FAQ
Q:这四个控制点,哪个最重要? 密度设计是基础(结构冗余决定下限),首件验证是闸门(把问题拦在最小范围)。中间两个是过程稳定性——三者是体系关系,缺一个都会留缺口。
Q:作为小批量采购方,厂家会配合这些验证吗? 规范的厂家对小批量同样执行首件验证——这是它的内部流程。采购方的动作是把验收标准写进订单,并在交货时按标准抽查;厂家流程是否规范,从它对首件环节的重视程度就能看出来。
Q:领口变形的售后,厂家一般怎么处理? 按责任归属处理:若属工艺缺陷(密度不足、定型缺失),规范厂家按约定返修或补货;若属洗护不当,双方按标签洗护说明判定。这也是为什么验收标准要在下单时写清——售后处理的依据都来自它。